جوهر صب القوالب بالضغط العالي (صب القوالب باختصار) هو طريقة يتم فيها ملء تجويف قالب الصب (قالب صب القوالب) بالمعدن السائل أو شبه السائل بسرعة عالية تحت ضغط عالٍ، ويتشكل ويتصلب تحت الضغط للحصول على المسبوك.
1. عملية الصب بالضغط العالي
1.1 تصميم سطح الصب عالي الضغط
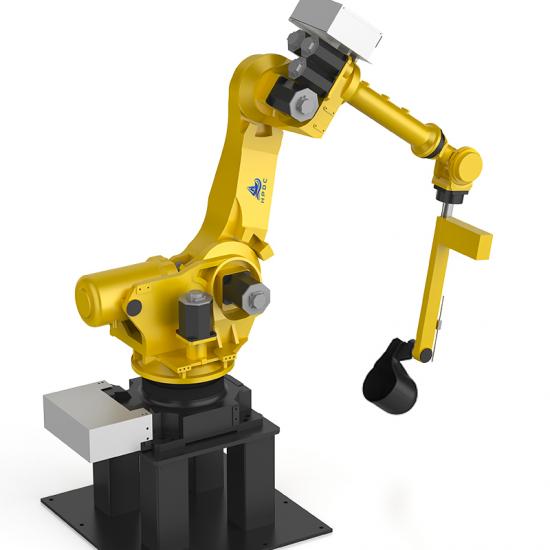
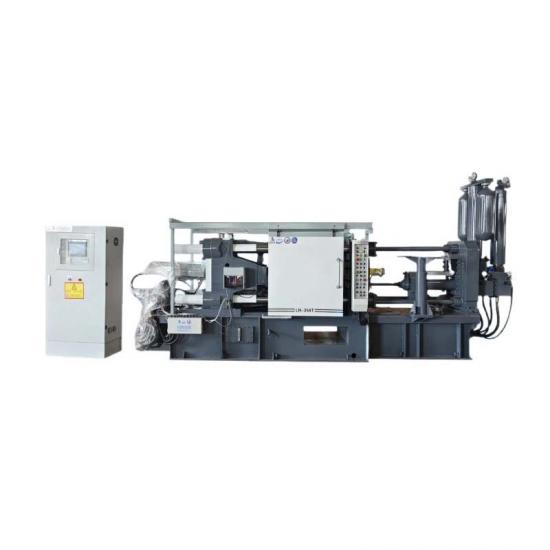
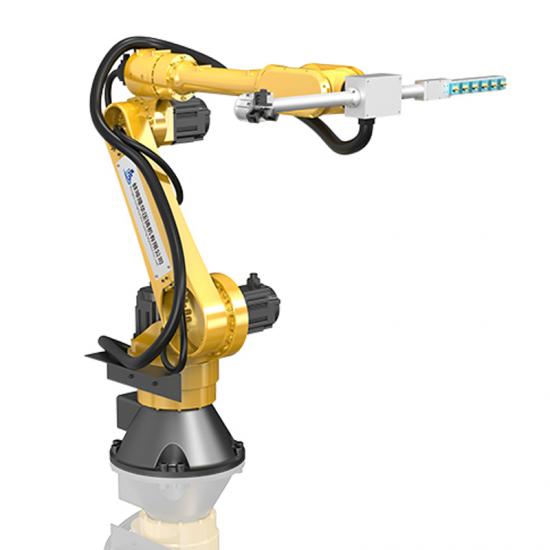
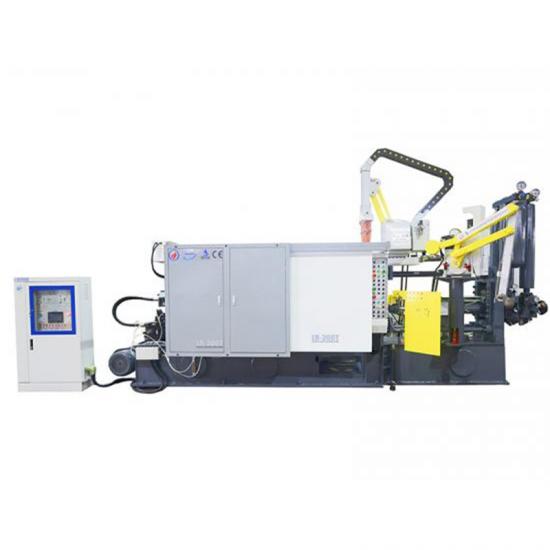
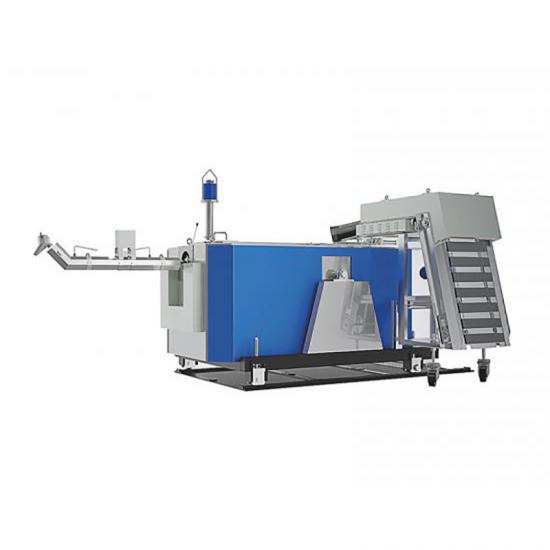
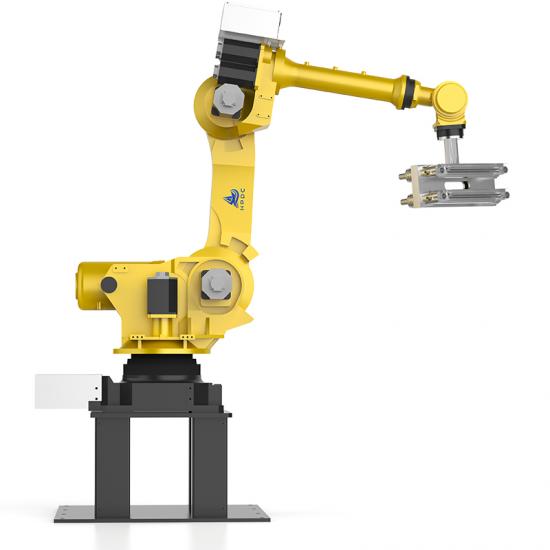
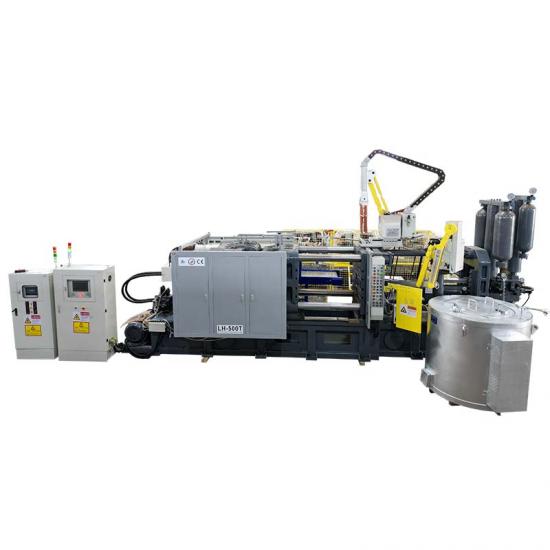
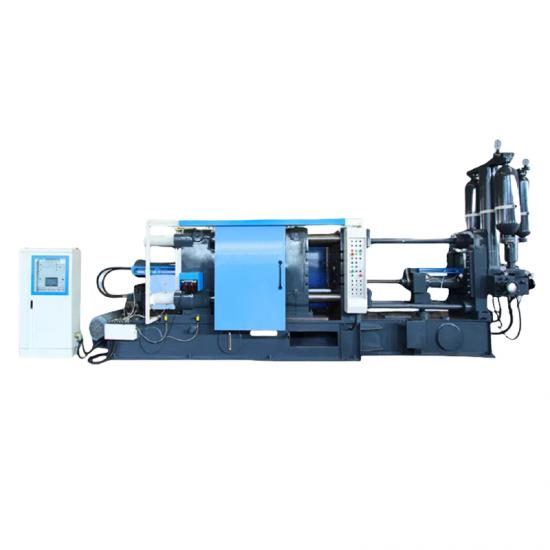
في الوقت الحالي، ستعتمد جزيرة صب القوالب العامة على التكوين التالي: آلة صب القوالب المزودة بنظام تفريغ الهواء، وفرن حفظ الحرارة، ونظام صب كمي، ونظام رش لتصنيع المنتج، مما يقلل من وقت الرش، وروبوت لأخذ الأجزاء، وأكياس الخبث، وقطع القوالب، وغيرها من الأعمال، ثم يتم القطع النهائي إلى نظام البوابة؛ ويمكن أيضًا ترقية جزيرة صب القوالب للتنظيف الآلي في ظروف الإنتاج بكميات كبيرة.
1.2تطبيقبرنامج محاكاة CAE
يُستخدم تحليل الهندسة بمساعدة الحاسوب (CAE) على نطاق واسع في صناعة صب القوالب، ومن أبرز الأمثلة على ذلك برامج PROCAST وMAGMA وflow-3D وغيرها. وبناءً على نتائج حسابات تدفق التعبئة وتوزيع السرعة، يمكن للمحاكاة التنبؤ بدقة بالعيوب مثل التداخلات والشوائب وسوء التعبئة، مما يُحسّن الإنتاجية بشكل كبير ويُقلّل التكاليف بشكل ملحوظ. يُعدّ هذا التحليل أداةً فعّالة لتصميم نظام الصب بالكامل (البوابة، قناة الصب، خزان الفائض، إلخ) بسرعة وبشكل علمي. كما يُساهم في تحسين معايير عملية الصب، وتقليل عدد اختبارات القوالب، وخفض تكلفة الصب، وتحسين جودة المنتج. وقد استُخدم برنامج CAE لإجراء تحليل عام لتقارير التعبئة والتصلب وتوزيع المسامية وتوزيع السرعة (كما هو موضح في الشكل 2).
1.3تطبيقصب القوالب بالتفريغ
مع استمرار متطلبات جودة المنتج، تطور استخدام الفراغ لحل مشكلة ملء المسبوكات وإحكام إغلاقها، ويُستخدم صمام الفراغ بشكل عام. يتكون صمام الفراغ الأكثر شيوعًا من نوعين رئيسيين. يوضح الشكل 3 مخططًا توضيحيًا لصمام الفراغ. كما هو الحال في عملية صب القوالب التقليدية، يبدأ الفراغ بعد دخول ماء الألومنيوم إلى الحجرة. ثم، عند بدء تشغيل آلة صب القوالب بسرعة عالية، تعتمد الآلة على الطاقة الحركية لماء الألومنيوم لضغط صفيحة زنبرك صمام الفراغ. عند استخدام صمام فراغ ميكانيكي، يُغلق عادةً أثناء التسخين المسبق للقالب. بعد اكتمال التسخين المسبق، لا يُستخدم صمام الفراغ إلا عند بدء التشغيل بسرعة عالية وبدء عملية الضغط. يتميز صمام الفراغ الميكانيكي بسهولة الاستخدام، ولكنه يتطلب دقة معالجة عالية، وتكلفته مرتفعة نسبيًا. يوضح الشكل 4 مخططًا توضيحيًا لصمام الفراغ الهيدروليكي. مبدأ عمل صمام الفراغ الميكانيكي مماثل، حيث يبدأ الفراغ عند بدء عملية الصب، ولكن آلية إغلاق صمام الفراغ تختلف. عند تشغيل صمام التفريغ الهيدروليكي بسرعة عالية، يتم إرسال التيار إلى النظام الهيدروليكي للصمام، مما يؤدي إلى إغلاقه. يتميز صمام التفريغ الهيدروليكي بتكلفة منخفضة نسبيًا، ولكنه يتطلب تطابقًا دقيقًا بين معايير عملية الصب وتصميم القالب، وإلا فإن دخول الماء إلى صمام التفريغ المصنوع من الألومنيوم سيؤدي إلى انسداده.
2.Dأي تطبيق تكنولوجيا جديدة لآلة الصب
2.1 تقنية صب القوالب بالتفريغ العالي
تُعدّ شركتا بوهلر وفولر حاليًا من أبرز موردي آلات صب القوالب المستوردة، وتتميزان بخبرتهما في تطبيقات التفريغ العالي. تعتمد تقنية التفريغ العالي من بوهلر بشكل أساسي على تصميم حجرة الضغط وواجهة التفريغ في الجزء الخلفي من القالب، مما يُسهّل ضخ الهواء من بداية حجرة الضغط، بينما يُساعد التفريغ في الجزء الخلفي من القالب على تفريغ التجويف بشكل كامل. أما تقنية التفريغ العالي من فولر، فتعتمد على إغلاق الحجرة مباشرةً، حيث يُصمّم أنبوب في أسفل الحجرة يُدخل مباشرةً إلى فرن العزل، ويُغلق القالب بإحكام. وباستخدام ضغط التفريغ السلبي في التجويف، يُضخّ سائل الألومنيوم الموجود في فرن العزل إلى الحجرة، ثم يُصبّ القالب. وتتمثل الميزة الأكبر لهذه التقنية في تجنّب أكسدة الألومنيوم الناتجة عن تلامس الماء والهواء، وإمكانية معالجتها حراريًا بتقنية T6، والتي تُستخدم على نطاق واسع في أوروبا لتصنيع الأجزاء الهيكلية للسيارات.
2.2 تغيير القالب السريع
يُعدّ تحسين كفاءة الإنتاج وخفض تكلفة التصنيع هدفًا أساسيًا لكل مؤسسة صناعية. يُعرَّف مؤشر فعالية المعدات الكلية (OEE) دوليًا على النحو التالي: OEE هو اختصار لـ "فعالية المعدات الكلية". ويتكون من مؤشرات التوافر والأداء والجودة، أي: OEE = التوافر × الأداء × مؤشر الجودة. في عملية صب القوالب، يُعدّ تغيير القوالب أحد أهم ستة عوامل خسارة. وقد أصبح التغيير السريع للقوالب هدفًا للإنتاج الرشيق. يُمكن تعريف تغيير القوالب عمومًا بأنه الوقت المستغرق من آخر منتج مُطابق للمواصفات إلى تغيير القالب التالي لإنتاج أول منتج مُطابق للمواصفات على آلة صب القوالب. في اليابان، بالنسبة لآلة صب القوالب ذات الغرفة الباردة سعة 800 طن، يتراوح وقت تغيير القوالب عادةً بين 10 و20 دقيقة؛ أما في الصين، فيكون وقت تغيير القوالب طويلًا نسبيًا، حيث يُعدّ أكثر من 10 ساعات أمرًا شائعًا جدًا. بالإضافة إلى إدارة الجدول الزمني وتوحيد العمليات وإدارة الأدوات، يرتبط تغيير القوالب بتقييم ما إذا كانت شروط تغيير القوالب مُتاحة على النحو التالي:
(أ) إمكانية تحديد موضع القالب بسرعة (ب) إمكانية تثبيت القالب بسرعة (باستخدام قالب أو برغي تثبيت) (ج) إمكانية وجود وصلات سريعة بين آلة صب القوالب وهيكل إخراج القالب (د) إمكانية وجود وصلات سريعة لأسطوانة زيت سحب القلب (هـ) إمكانية وجود وصلات سريعة لإشارة شوط أسطوانة الزيت (و) إمكانية قراءة معلمات العملية بسرعة كبيرة (ز) إمكانية استخدام جهاز تسخين القالب مسبقًا عند الضرورة).
3. منتجات الصب بالقوالب
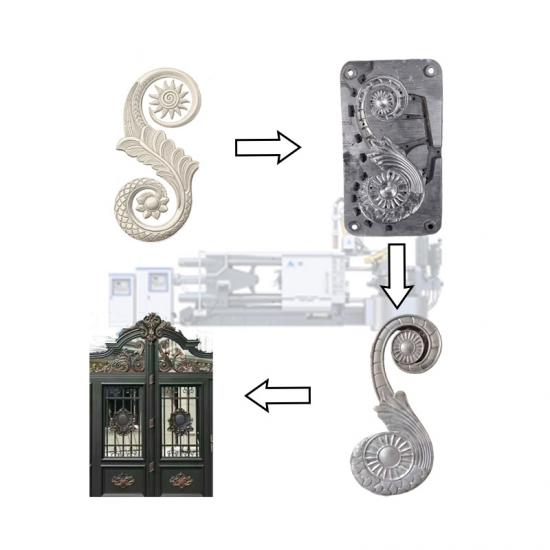
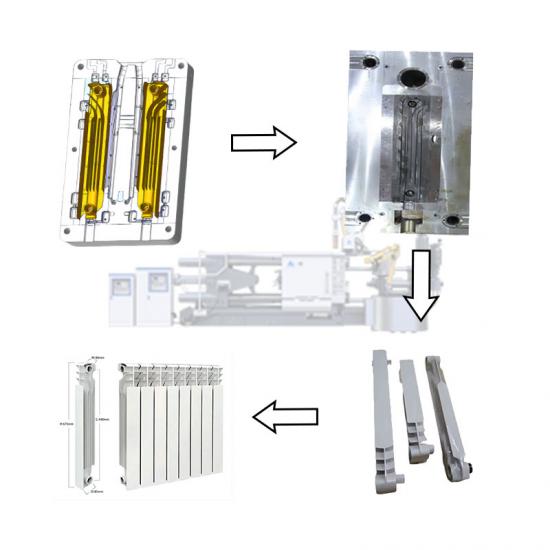
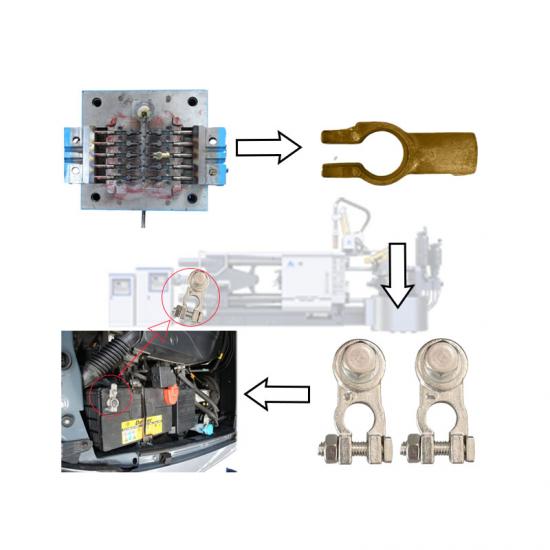
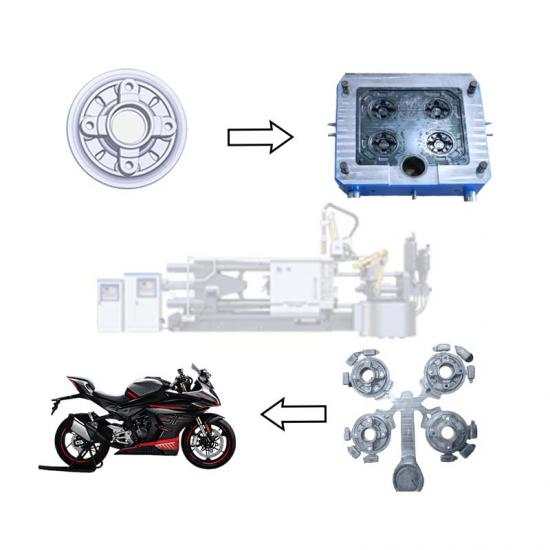
تُصنّف منتجات صبّ سبائك الألومنيوم حاليًا إلى ثلاث فئات حسب الكمية. الفئة الأولى هي السيارات والدراجات النارية، وتشمل غلاف ناقل الحركة، والمحرك، وجسم الأسطوانة، وما إلى ذلك. أما الفئة الثانية فهي غلاف محطة القاعدة وغلاف المرشح، ويشمل ذلك اتصالات الشبكة. والفئة الثالثة هي هياكل ذات متطلبات أداء ميكانيكي أعلى. كما هو موضح في الشكل، هذا مثال على منتج نموذجي من منتجات صبّ سبائك الألومنيوم:
4. ملاحظات ختامية
تتميز سبائك الألومنيوم بقوة نوعية عالية ومقاومة جيدة للتآكل، بالإضافة إلى موصلية كهربائية ممتازة. في ظل التوجهات المجتمعية نحو ترشيد استهلاك الطاقة وخفض الانبعاثات وحماية البيئة، شهدت صناعة صب سبائك الألومنيوم تطورًا سريعًا في الصين. وأعتقد أن منتجات سبائك الألومنيوم ستشهد تنوعًا أكبر في المستقبل القريب. ويتجلى هذا التنوع بشكل رئيسي في الجوانب التالية: 1) سيؤدي تطور المنتجات إلى تطوير مواد جديدة من سبائك الألومنيوم المصبوبة، مثل تلك التي تتميز بموصلية حرارية عالية وقوة ومتانة عاليتين؛ 2) كما ستؤدي هذه المواد الجديدة إلى تطوير تقنيات صب جديدة، مثل عملية الصب شبه الصلب والصب بالشفط عالي الفراغ؛ 3) سيؤدي تطور التقنيات أيضًا إلى زيادة متطلبات المعدات والمواد المساعدة، مثل: آلات الصب الكبيرة، وآلات التحكم بدرجة حرارة القوالب، ومعدات الرش، وآلات تحرير القوالب، وآلات التفريغ، وآلات التبريد، وأنظمة التحكم في درجة حرارة القوالب ومراقبتها، وغيرها.