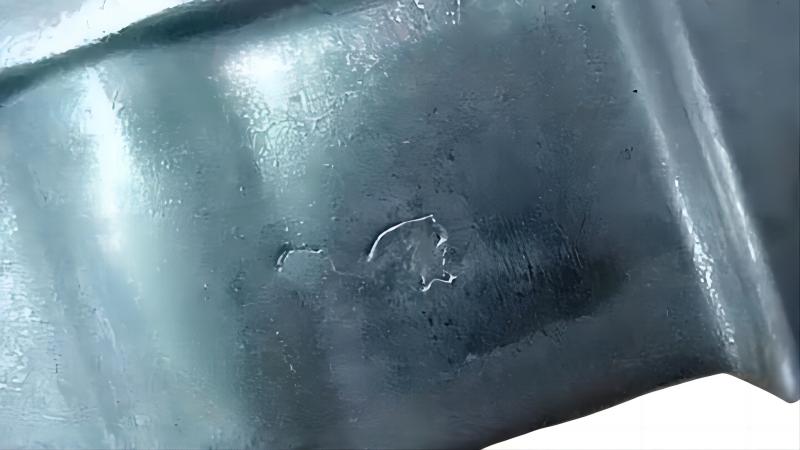
إغلاق باردفيقوالب الصبيشير هذا المصطلح إلى العيوب الناتجة عن تصلب المعدن السائل في أجزاء أو مناطق معينة بسبب معدل التبريد المفرط في تلك المناطق أثناء عملية ملء القالب. يؤثر هذا على إحكام الإغلاق، وقوة القطعة، ومظهرها. فيما يلي بعض الأسباب الشائعة لمشاكل الإغلاق البارد في عمليات الصب بالقوالب وحلولها:
1.تصميم القالبمشاكل:
سبب المشكلة: تصميم هيكل القالب غير معقول، مما يؤدي إلى سرعة تبريد غير متساوية للسائل المعدني أثناء عملية التعبئة.
الحل: تحسين تصميم القالب، وإضافة نظام تبريد، وتعديل هيكل القالب لتحسين سيولة المعدن السائل في القالب، وضمان ملء موحد للمعدن السائل وتجنب سرعة التبريد المفرطة.
2. عدم التحكم السليم في درجة حرارة السائل المعدني:
سبب المشكلة: درجة حرارة السائل المعدني مرتفعة جدًا أو منخفضة جدًا، مما قد يؤدي إلى سرعة تبريد غير متساوية وتكوين عازل بارد.
الحل: التحكم بدقة في درجة حرارة صب المعدن السائل لضمان الصب ضمن نطاق درجة حرارة مناسب لتجنب تدرجات درجة الحرارة المفرطة.
3. مشاكل تصميم نظام البوابات:
سبب المشكلة: تصميم نظام الصب غير مناسب. إذا كان منفذ الصب مصممًا أو موضوعًا بشكل غير ملائم، فقد يتسبب ذلك في تكوّن طبقة عازلة باردة على المعدن السائل أثناء عملية التعبئة.
الحل: تحسين تصميم نظام الصب، وتعديل موضع وشكل فتحة الصب، وزيادة فتحة الصب أو تغيير اتجاه الصب لتعزيز تدفق المعدن وملء الفراغات.
4. تركيب وتصلب السبائك المعدنية:
سبب المشكلة: إن تركيبة السبيكة المعدنية غير متجانسة أو أن التصلب ضعيف، مما قد يتسبب في تصلب المعدن السائل بشكل غير متساوٍ أثناء عملية التعبئة، مما يؤدي إلى تشكيل ختم بارد.
الحل: تحسين تركيبة السبيكة المعدنية، وتعزيز خلط وتجانس السائل المعدني، وضمان تصلب وسيولة السائل المعدني.
5. التشغيل غير السليم:
سبب المشكلة: قد يؤدي التحكم غير السليم من قبل المشغل أثناء عملية صب القوالب، مثل الضغط أو درجة الحرارة أو السرعة الزائدة، إلى تكوين ختم بارد للمعدن السائل أثناء عملية التعبئة.
الحل: تدريب المشغلين لضمان فهمهم وتنفيذهم الصحيح لإجراءات التشغيل، والتحكم الصارم في معايير صب القوالب، وتجنب أخطاء التشغيل.
من خلال التدابير المذكورة أعلاه، يمكن منع مشاكل الإغلاق البارد في عمليات الصب بالقوالب والحد منها بشكل فعال، ويمكن تحسين جودة وموثوقية عمليات الصب بالقوالب.